Slovenščina
 BiH


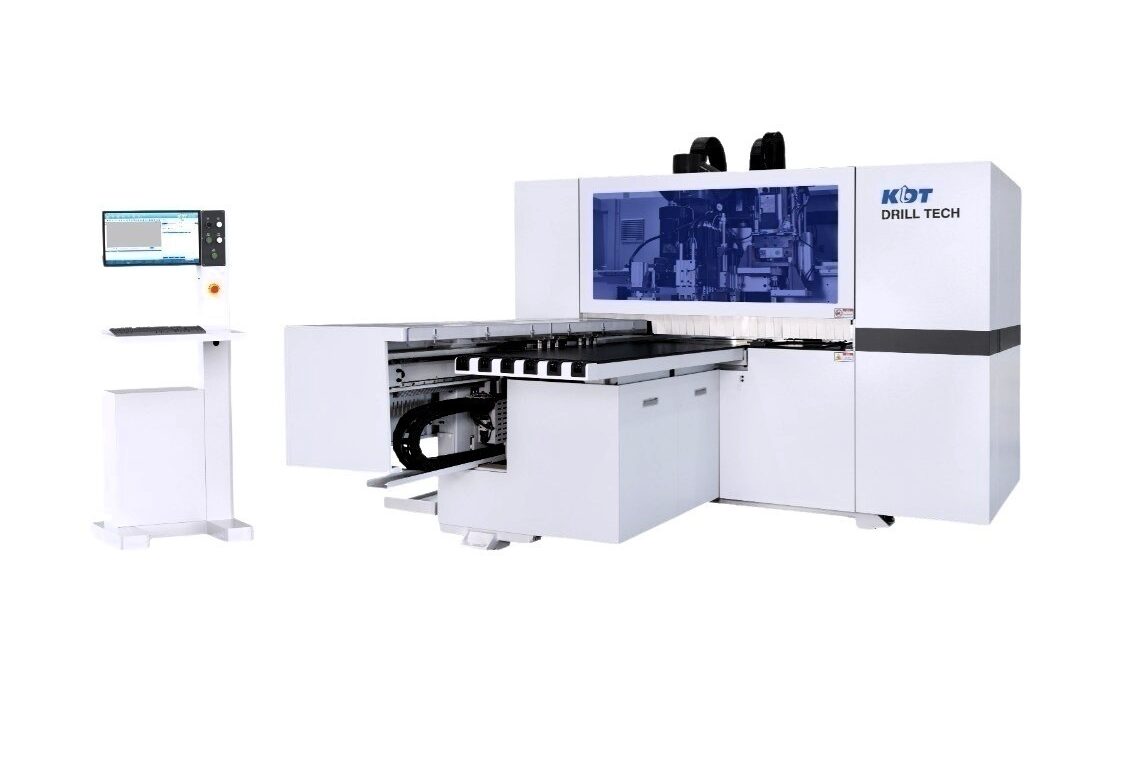
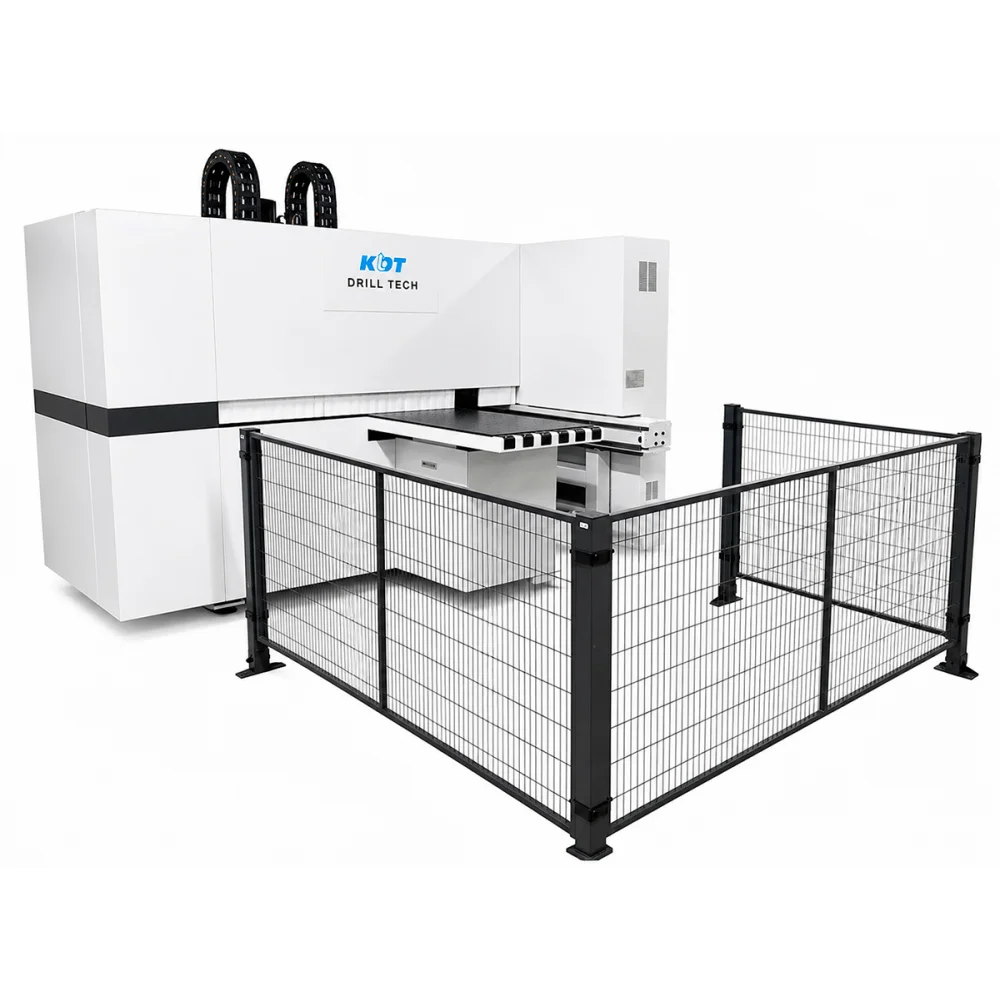
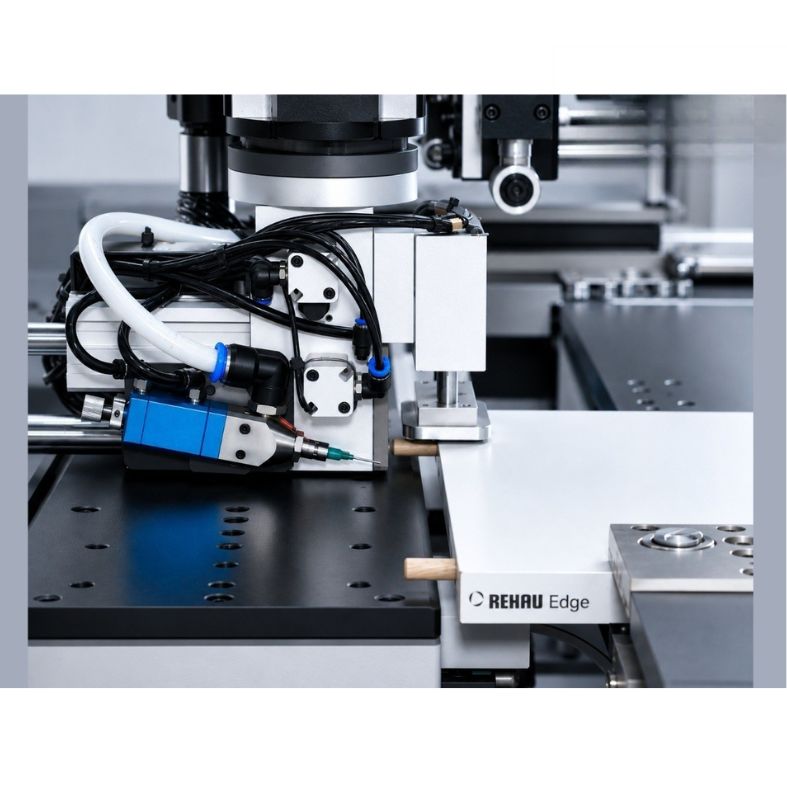
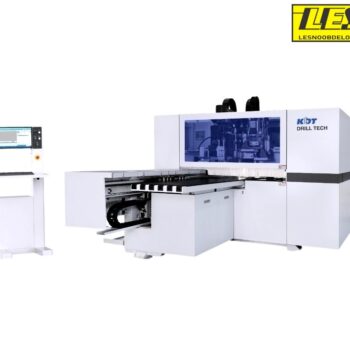
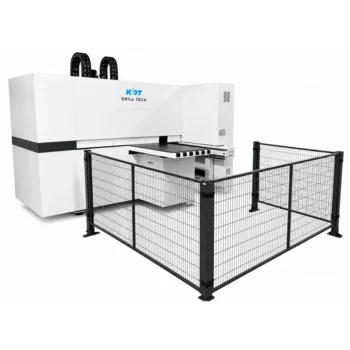
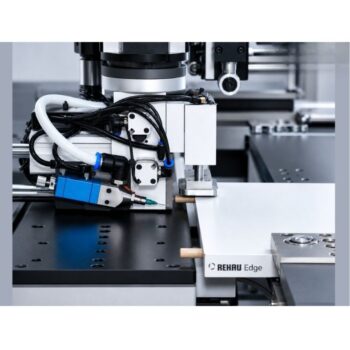
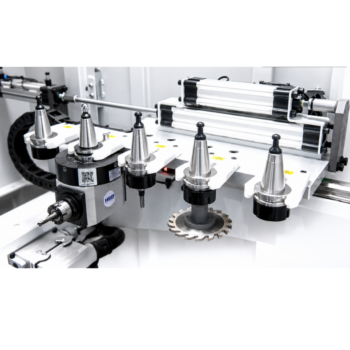
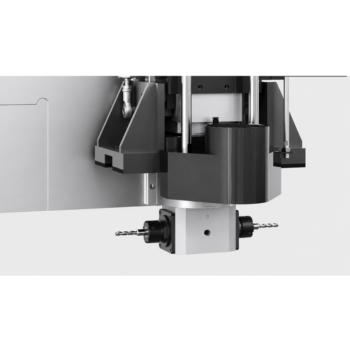
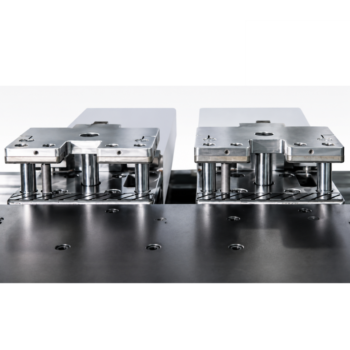


KD-610XHZ je automatizirani CNC i obradni centar, posebno osmišljen za bušenje i automatsko umetanje drvenih tiplova. U jednom radnom procesu izvodi bušotinu, čisti je upuhivanjem zraka, precizno dozira ljepilo te zatim automatski umeće tipl. Time bitno smanjuje potrebu za ručnim tipliranjem, skraćuje proizvodno vrijeme i osigurava ponovljivu kvalitetu spojeva.
Stroj je namijenjen obradi drva i drvnih ploča, poput MDF-a, iverica i šperploča. Osim automatskog tipliranja, omogućuje bušenje, glodanje, grubu obradu materijala, izradu utora te obradu za Lamello spojeve.
Automatsko bušenje, lijepljenje i umetanje tiplova
Jedna od ključnih prednosti modela KD-610XHZ je integrirani R-osni sustav za automatsko umetanje tiplova, smješten na lijevoj strani bušilne jedinice. Kod horizontalnih bušotina sustav automatski izvodi cijeli postupak pripreme tiplanog spoja:
- bušenje precizne bušotine,
- upuhivanje zraka i čišćenje bušotine,
- automatsko nanošenje ljepila,
- automatsko umetanje odnosno zabijanje drvenog tipla.
Cijeli postupak odvija se izravno na CNC stroju, pa nije potrebno dodatno ručno nanošenje ljepila ili umetanje tiplova na zasebnoj radnoj stanici. To omogućuje bržu proizvodnju, manje ručnog rada i ujednačenu kvalitetu svakog tiplanog spoja.
Sustav podržava drvene tiplove promjera Ø8 mm i duljine 20–45 mm. Radna širina kod tiplanih spojeva iznosi 30–850 mm pri 0°/180° odnosno 30–740 mm pri 90°, a preporučena debljina materijala za tipliranje iznosi 15–30 mm.
Snažna bušilna i obradna jedinica
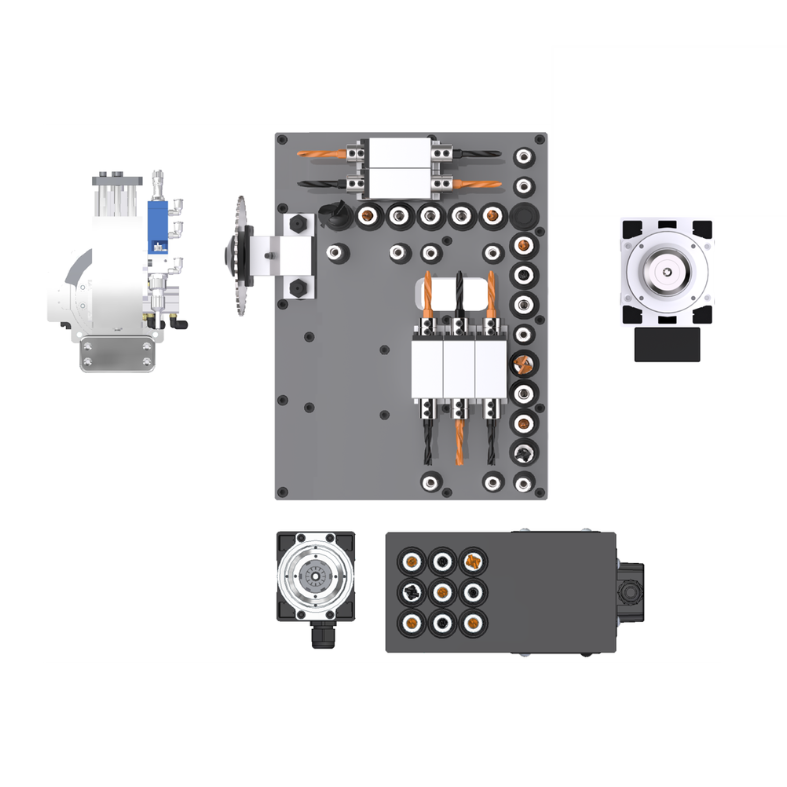
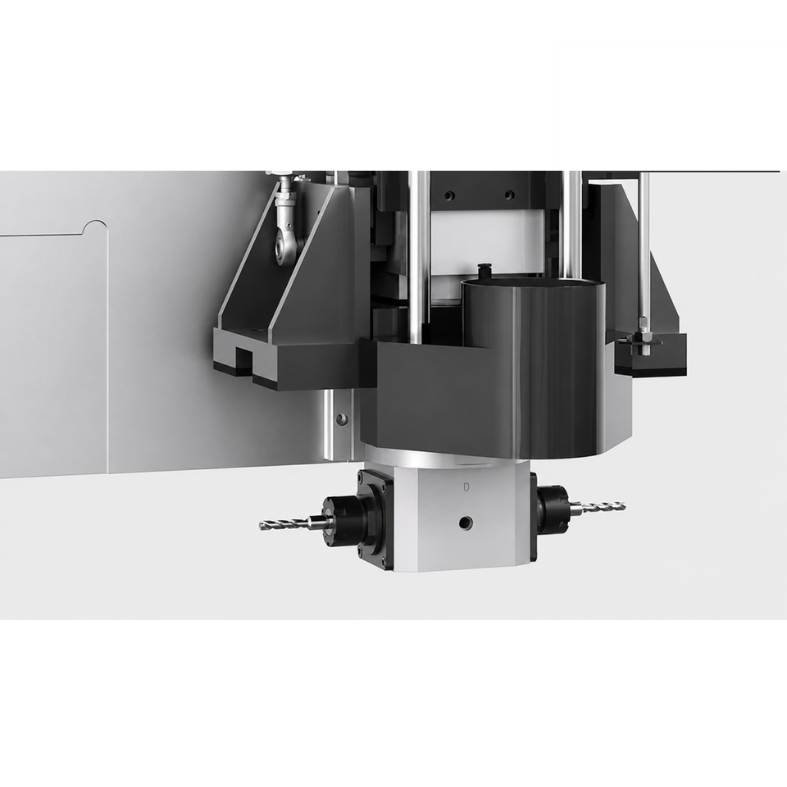
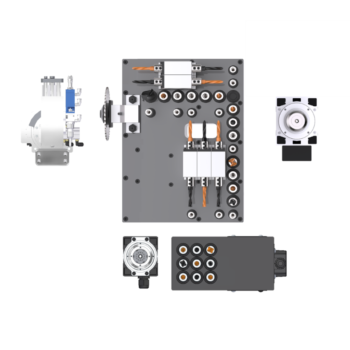
Gornja bušilna jedinica konfigurirana je s 13 vertikalnih, 10 horizontalnih bušilica i jednom pilom, dok je donja opremljena s 9 vertikalnih bušilica. Kombinacija gornjeg i donjeg bušenja omogućuje kompleksnu obradu elemenata, dok integrirani sustav za tipliranje omogućuje da se važan dio pripreme namještajskih spojeva izvede automatski i bez dodatnog premještanja obratka.
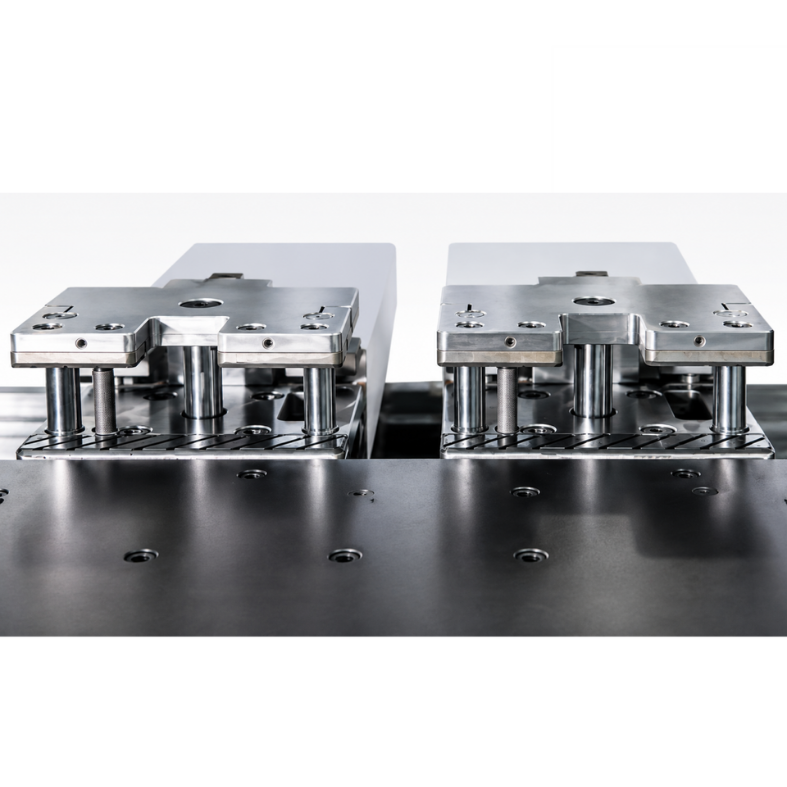
Stroj je opremljen s dva hvatača na vodilici duljine 3,8 m. Maksimalna brzina osi X iznosi 140 m/min, osi Y 90 m/min, a osi Z 50 m/min, što omogućuje brzo pozicioniranje obradaka tijekom bušenja, glodanja i tipliranja.
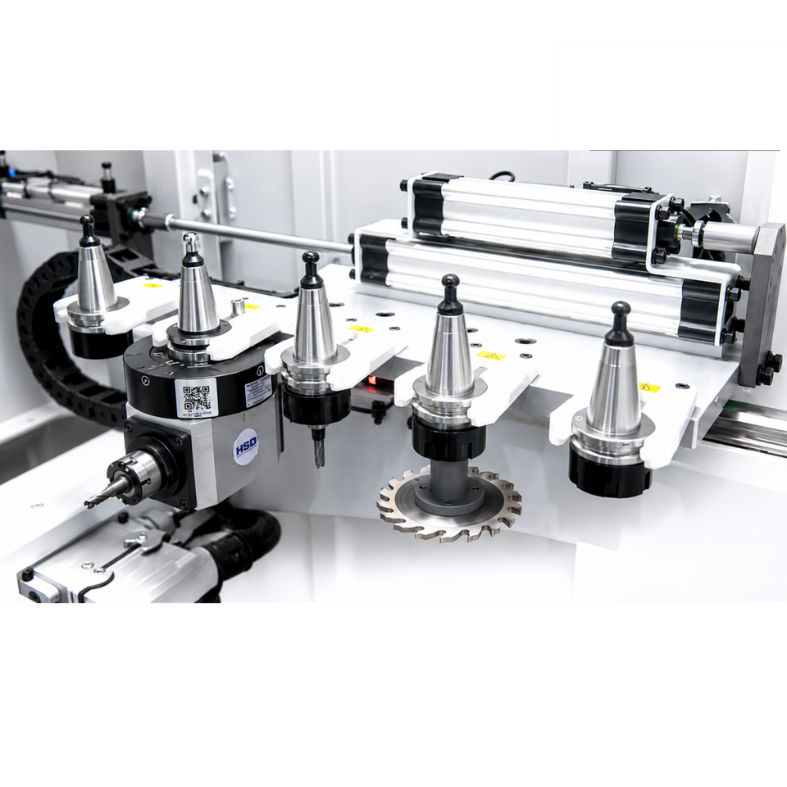
Glavno zračno hlađeno vreteno s automatskom izmjenom alata ima snagu 5,5 kW, a donje vreteno 3,5 kW. Stroj uključuje automatski mjenjač alata s 5 pozicija, koji omogućuje upotrebu različitih alata za glodanje, grubu obradu i izradu Lamello spojeva.
Standardno je ugrađen i list pile za izradu linearnih utora duljine 50–650 mm. Pomična zračna potporna platforma prilagođava se položaju bušotina, osigurava odgovarajuću potporu pločama, poboljšava preciznost bušenja i smanjuje nakupljanje prašine.
| Specifikacije CNC bušilnog centra KD-610XHZ | |
|---|---|
| Duljina ploče | 70–3000 mm |
| Širina ploče | 30–1000 mm |
| Debljina ploče | 9–60 mm |
| Promjer tiplova | Ø8 mm |
| Duljina tiplova | 20–45 mm |
| Radna širina kod tiplanih spojeva | 30–850 mm pri 0°/180° i 30–740 mm pri 90° |
| Debljina materijala za tipliranje | 15–30 mm |
| Brzina pomaka hvatača obratka (os X) | 140 m/min |
| Maksimalna brzina po osi Y | 90 m/min |
| Maksimalna brzina po osi Z | 50 m/min |
| Broj bušilnih skupina | 2 |
| Broj vertikalnih vretena (gornja skupina) | 13 |
| Broj vertikalnih vretena (donja skupina) | 9 |
| Broj horizontalnih vretena | 10 |
| Glodaći agregat | 1×5,5 kW i 1×3,5 kW |
| Izmjena alata | linearna, 5 pozicija |
| Glodaća jedinica za utore (list pile) | 120×20×4 mm |
| Promjer usisne cijevi | 1×150 + 1×200 mm |
| Ukupna snaga | 22,7 kW |
| Radni tlak | 0,6 MPa |
| Dimenzije stroja (D׊×V) | 5270×2954×2336 mm |
| Masa | 3200 kg |
Automatski sustav ljepila i čišćenja
Za pouzdano automatsko umetanje tiplova stroj je opremljen spremnikom za vodu i spremnikom za ljepilo, oba s detekcijom razine tekućine. Sustav omogućuje automatsko prebacivanje između nanošenja ljepila i čišćenja, a podržava i funkciju prskanja odnosno maglenja.
Predviđeno je vodeno bijelo ljepilo viskoznosti 6000–11000 mPa·s pri 25 °C. Automatsko doziranje omogućuje ponovljiv nanos ljepila u svaku bušotinu te pomaže osigurati čist i kvalitetan tiplani spoj.
Softver i nadzor proizvodnje
Softver omogućuje simulaciju putanje obrade, vizualizaciju procesa, procjenu vremena obrade, bilježenje podataka o obradi te praćenje proizvodnje u stvarnom vremenu. Operater tako nadzire cijeli proces bušenja, obrade i automatskog umetanja tiplova iz jednog sustava.
Zašto odabrati KDT KD-610XHZ?
Automatsko tipliranje u jednom procesu – stroj izbuši bušotinu, očisti je, dozira ljepilo i automatski umetne tipl bez dodatnog ručnog rada.
Brža proizvodnja namještajskih elemenata – bušenje, glodanje i priprema tiplanih spojeva odvijaju se na jednom stroju, čime se smanjuje broj međuoperacija i premještanja.
Ponovljiva kvaliteta spojeva – automatsko doziranje ljepila i kontrolirano umetanje tiplova osiguravaju ujednačen proces kod serijske proizvodnje.
Visoka produktivnost – automatizirane operacije omogućuju operateru da istovremeno nadzire i druge proizvodne procese.
Robusna industrijska konstrukcija – osigurava preciznu obradu i pouzdan rad i kod zahtjevne svakodnevne proizvodnje.
Dostupna investicija – KDT nudi visoku razinu automatizacije uz konkurentnu investiciju, a servis i rezervni dijelovi na dohvat su ruke.
Već više od 150 zadovoljnih kupaca sa strojevima KDT.